kotobuki cheese 才賢信[鹿屋の時間、飼料から始まるチーズづくり]
クリップボードにコピーしました
Article:Takumi Saito
Pictures:Kanata Hara
日本有数の畜産地帯として知られる鹿児島県大隅半島の中央に位置する鹿屋市に「kotobuki cheese(以下コトブキチーズ)」はある。運営母体は1953年創業の飼料会社「寿商会」。コトブキチーズは寿商会を通じて地域の酪農家へ自社飼料を供給し、その飼料で育った牛の生乳を集荷し、チーズに加工し、流通販売を行う。飼料から食卓までを一本の線で結ぶ。事業は2018年5月に始まった。
工房を立ち上げたチーズ職人の景山淳平さんは元料理人だ。製造未経験から国内外のチーズ工房を巡り、試作を繰り返して独自の製法を築いてきた。モッツァレラやクリームチーズなどのフレッシュタイプに始まり、白カビ、ウォッシュ、ブルーチーズなど熟成タイプへと品目を広げ、数々の品評会で受賞を重ねてきた。その景山さんが近くチーズ製造の第一線を離れるという。現在、工房長として次の製造体制づくりを担うのが才賢信(さい・まさとし)さんだ。才さんもまた、料理人として自ら飲食店を経営してきた経歴を持つ。
一人の職人がつくり上げた味を、次のつくり手が担う時、製造の現場には何が残され、何が変わろうとしているのだろうか。秋の朝、モッツァレラの製造が始まった工房を訪ねた。
生乳がチーズになるまで
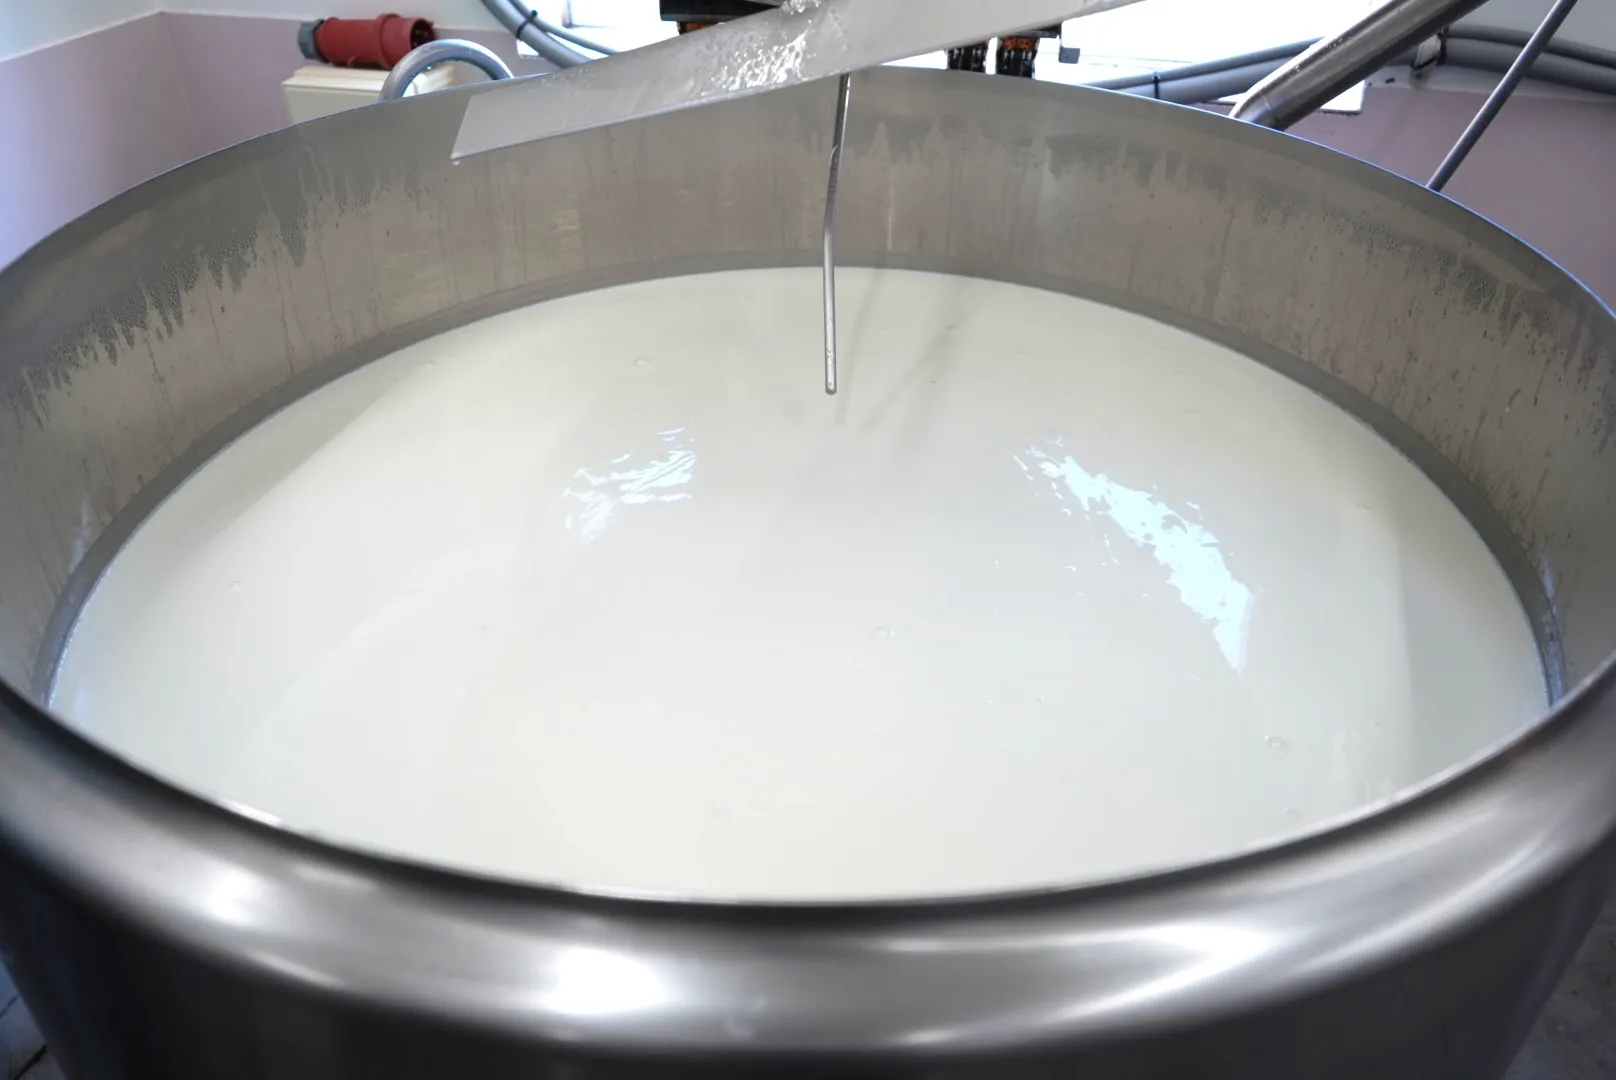
午前9時の工房はすでに生乳の集荷を終え、その日の製造が始まっていた。ステンレス製のタンクは鹿屋産の生乳で満たされている。乳牛の品種はジャージーとホルスタイン。コトブキチーズが現在取引する酪農家は2戸あり、いずれも工房から車で30分ほどの距離に位置する。毎朝およそ300リットルの生乳を集荷する。集荷はスタッフが自ら行う。
工房は製造とパッキングの2チームに分かれている。製造を担うのは才さん、景山さん、若手スタッフの3人。隣室ではパッキングのスタッフが、クリームチーズとヨーグルトの包装・出荷作業を進めている。当日の注文数に応じて作業を分担し、製造現場と声をかけ合いながら、その日に送り出す商品を揃えていく。社員は7人。小さな工房だが商品数は多い。フレッシュタイプのモッツァレラやリコッタ、「カノヤチーズ(クリームチーズ)」をはじめ、白カビの「kanoya white」、芋焼酎で磨き熟成させた「KANOYA WASH CHEESE」など、製造工程も熟成期間も異なるチーズが並行してつくられている。
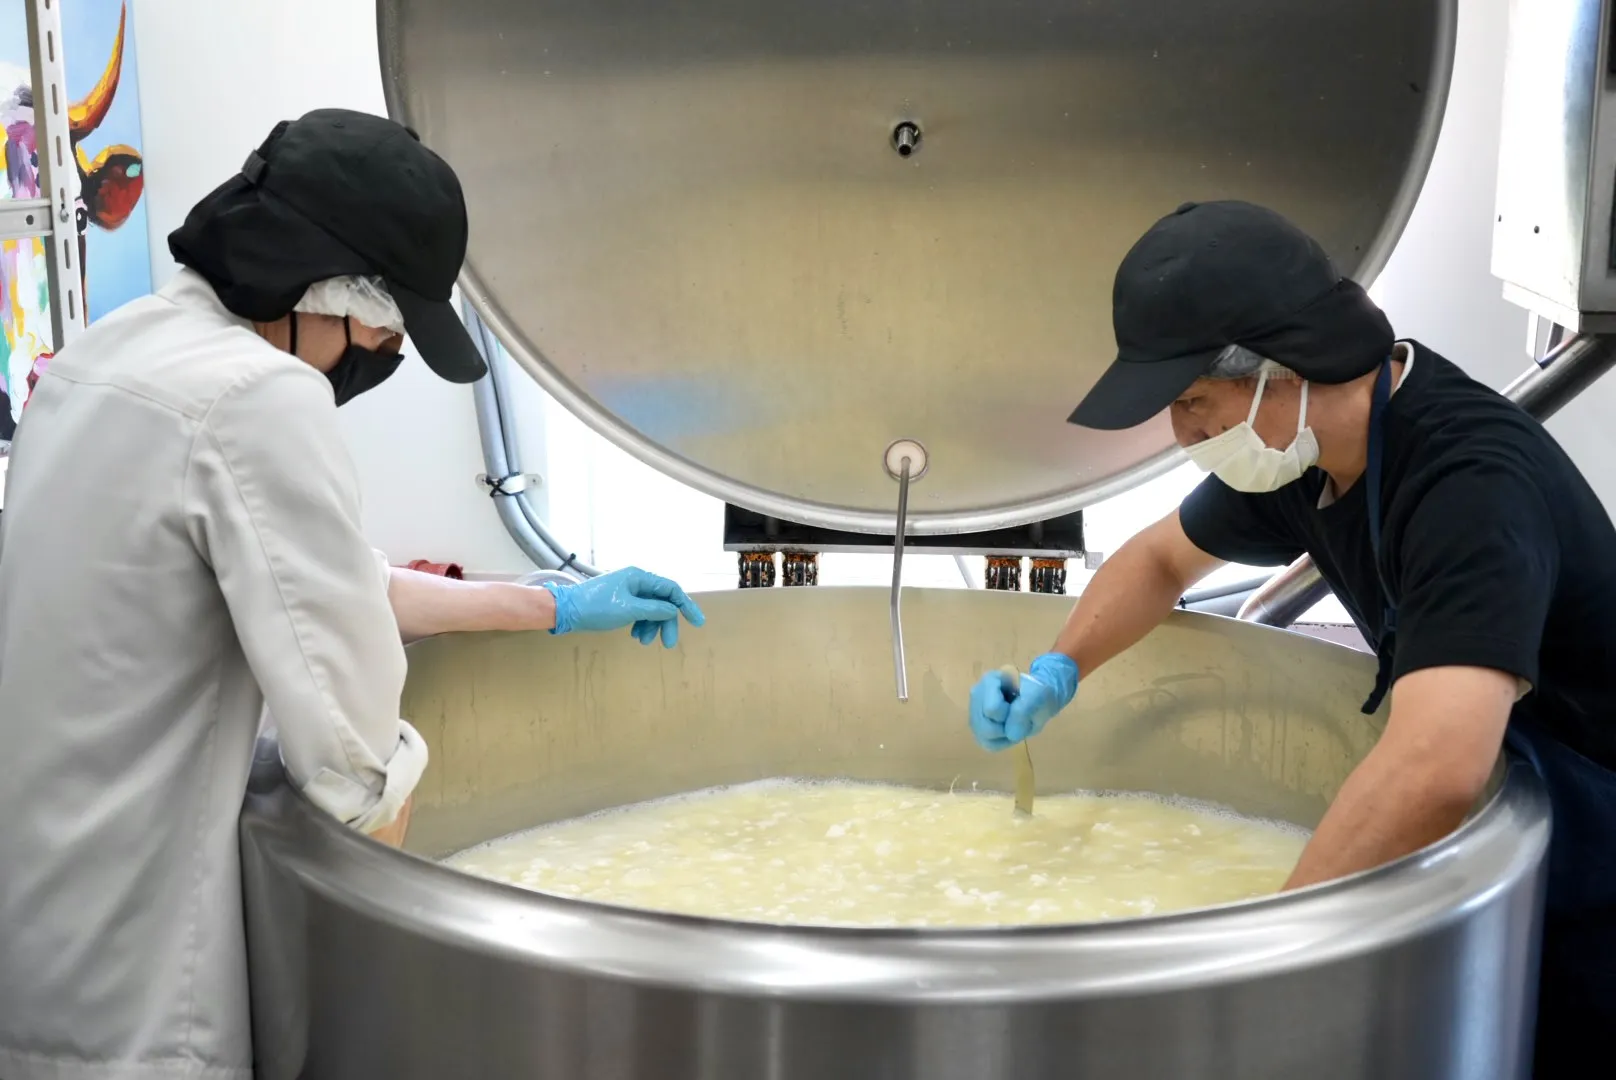
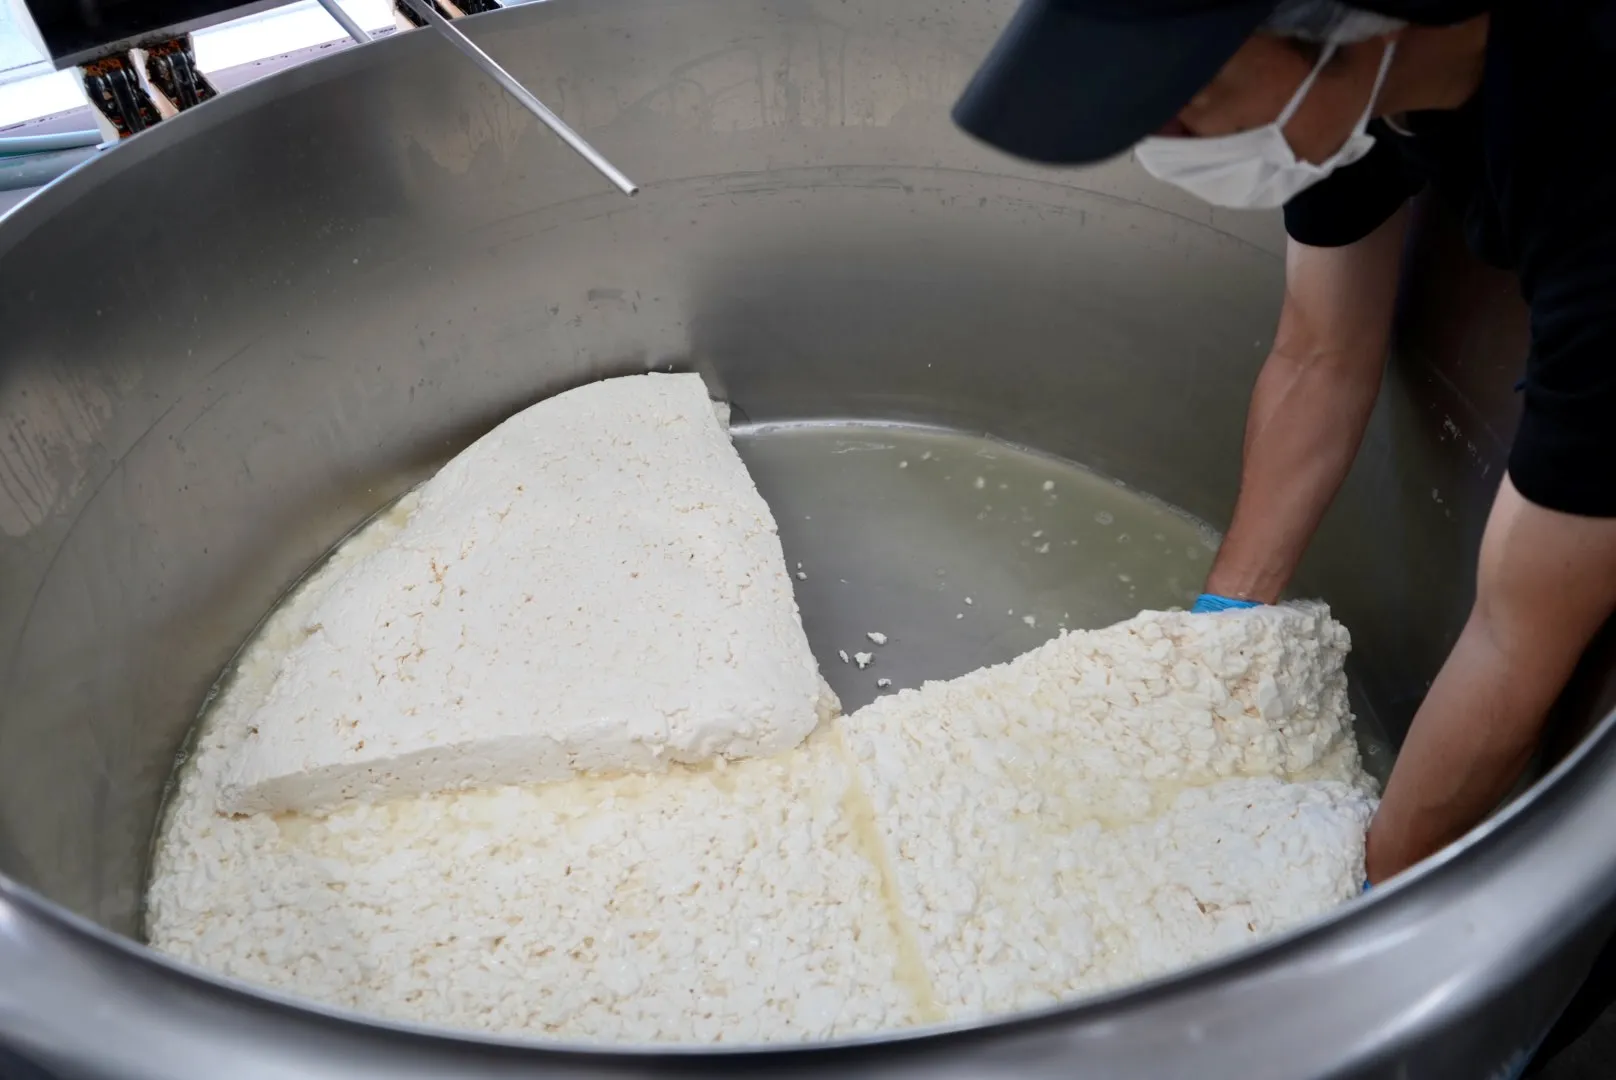
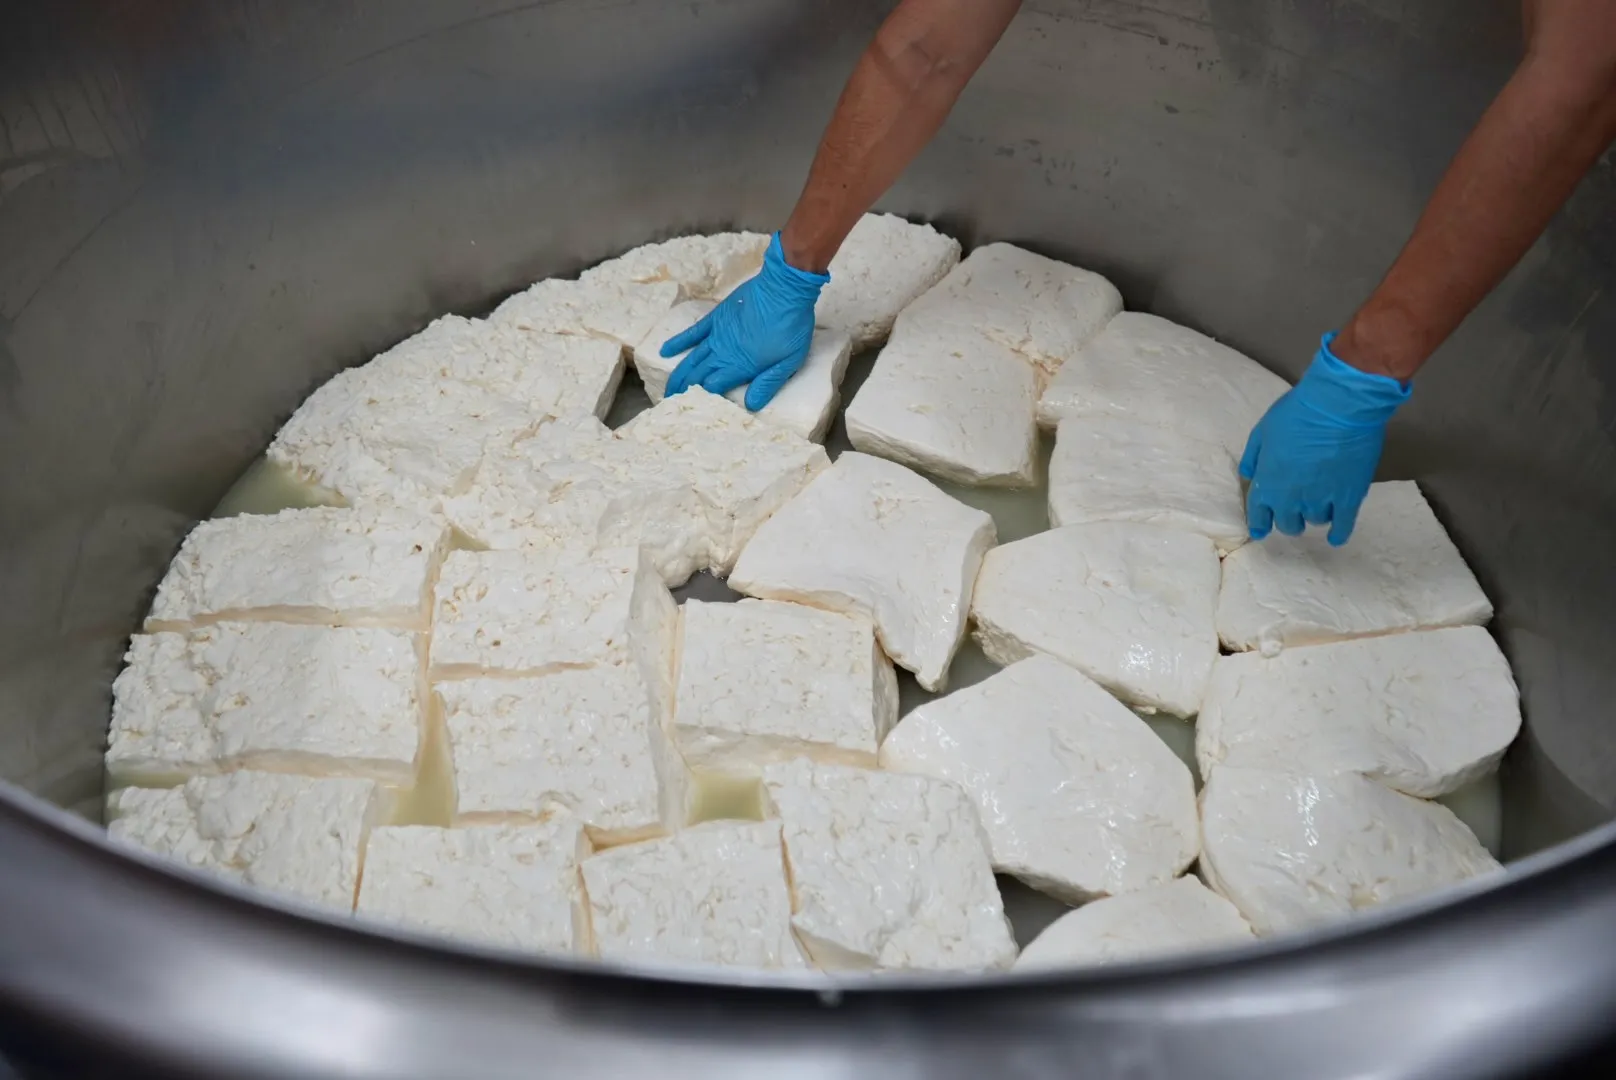
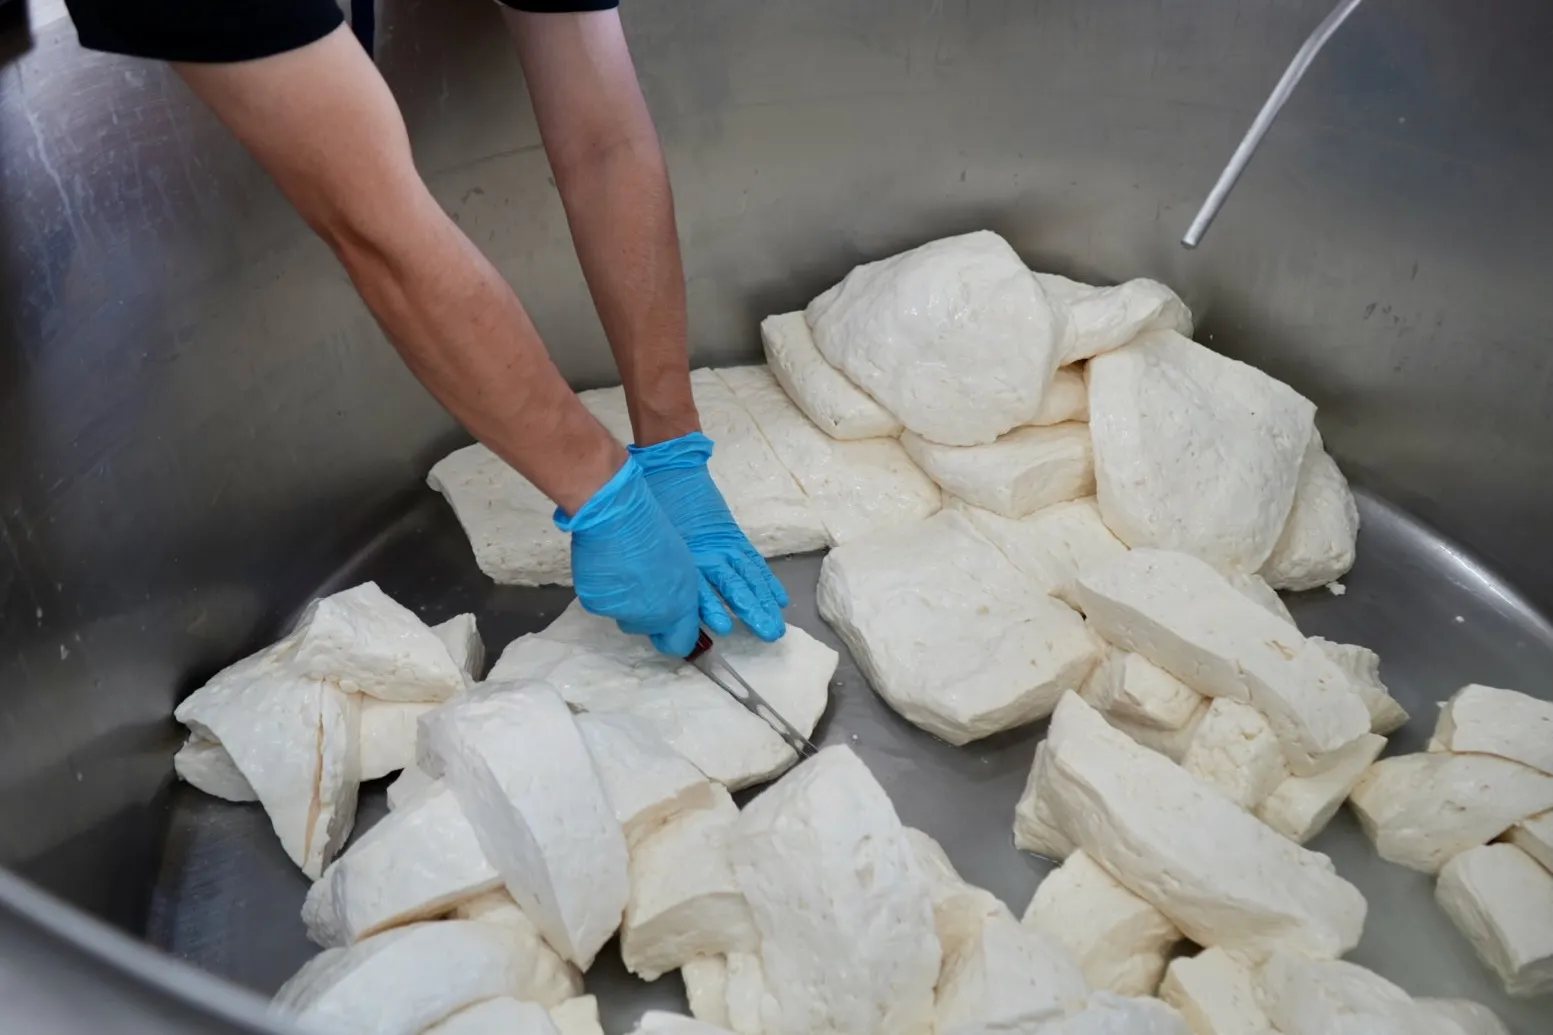
この日はモッツァレラがメインだ。殺菌した生乳に乳酸菌や凝乳酵素を加え凝固を待つ。乳中のタンパク質が固まってできる凝乳は「カード」と呼ばれる。豆腐のように柔らかなカードを切断し、乳清(ホエイ)を排出する。カードをどの程度の大きさに切るかによって水分の抜け方は変わり、最終的なチーズの硬さや食感に影響する。水分を多く抜くハードタイプでは細かく、柔らかさを残すタイプでは比較的大きく切る。
「ここは、ちょっとしたタイミングの違いで全部ダメになってしまうこともあるんです。始めたばかりの頃は失敗も多く、その日の仕事が無駄になってしまったことがありました。午前中が一番緊張しますね」
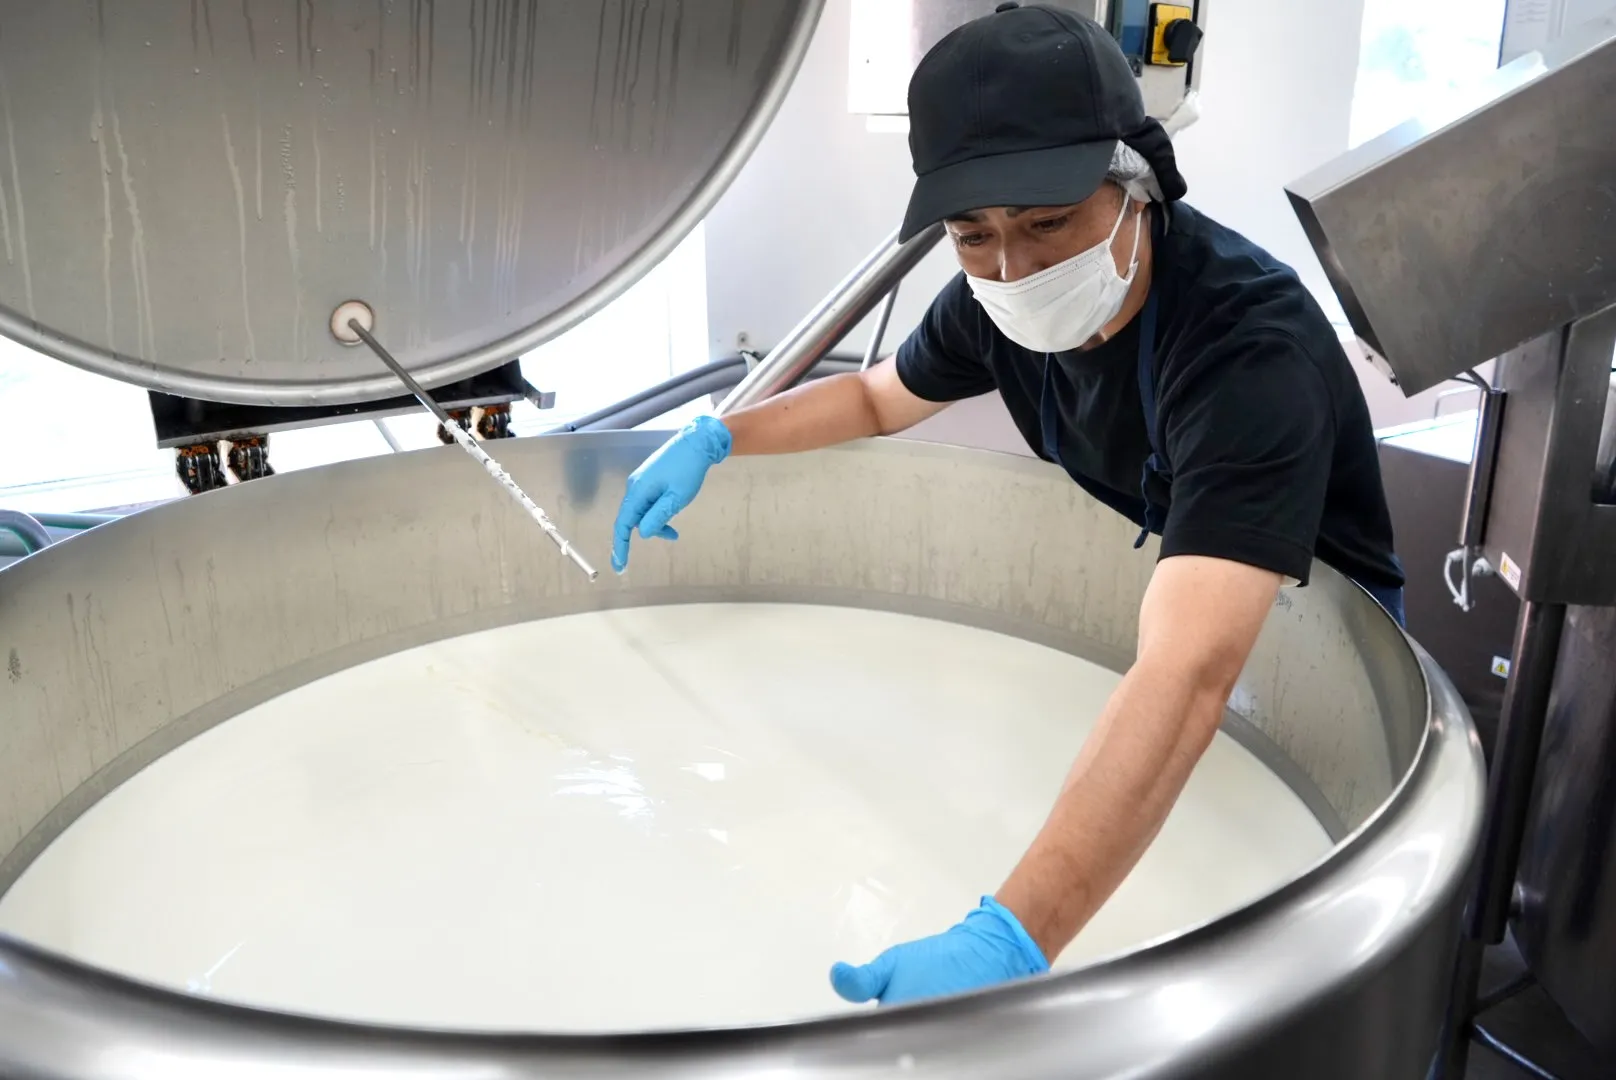
才さんはそう言いながら、タンクの中のカードを注意深く見つめる。集荷から殺菌、乳酸菌の添加、凝固まで、工程ごとに生乳の状態を確認する。温度や時間、pHなどを記録する一方で、凝固の進み具合やカードの弾力、ホエイの出方は、実際に触れて確かめなければならない。
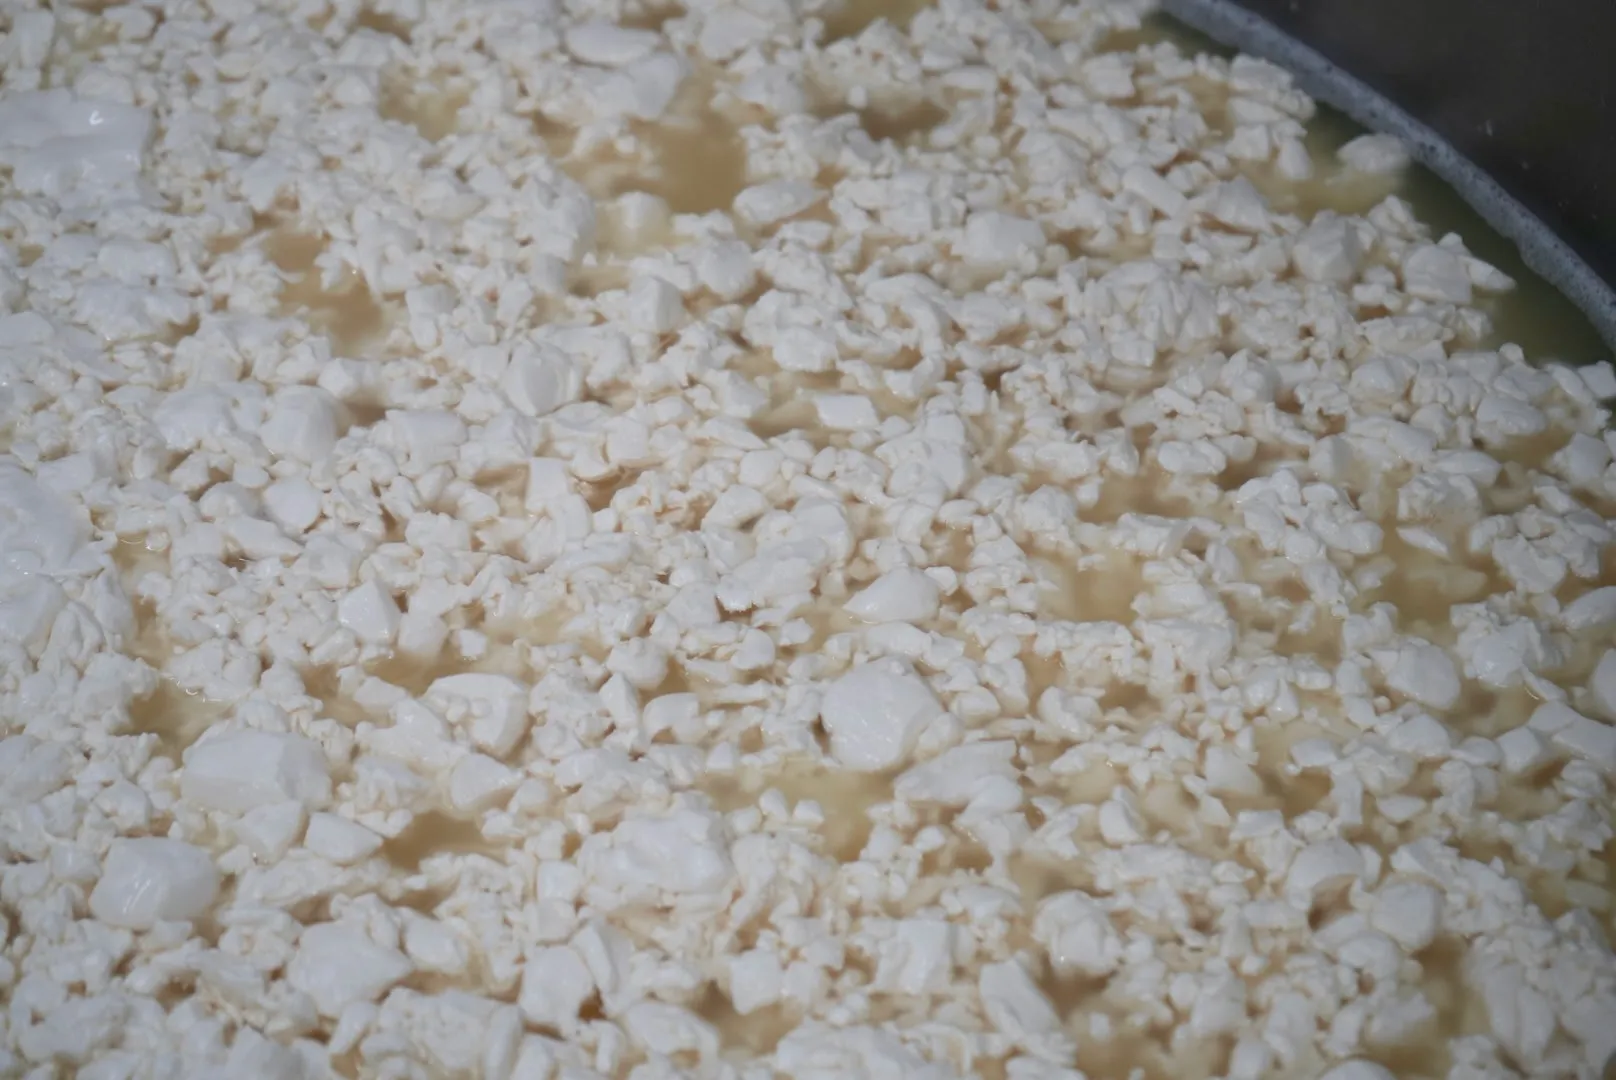
「例えば、まだ柔らかいカードを細かく切ってしまうと潰れてしまうんです。そうすると最終的な生地がベタついたり、硬くなりすぎたりする。カードの硬さを見て、どれくらいの大きさに切るのかを判断しています」
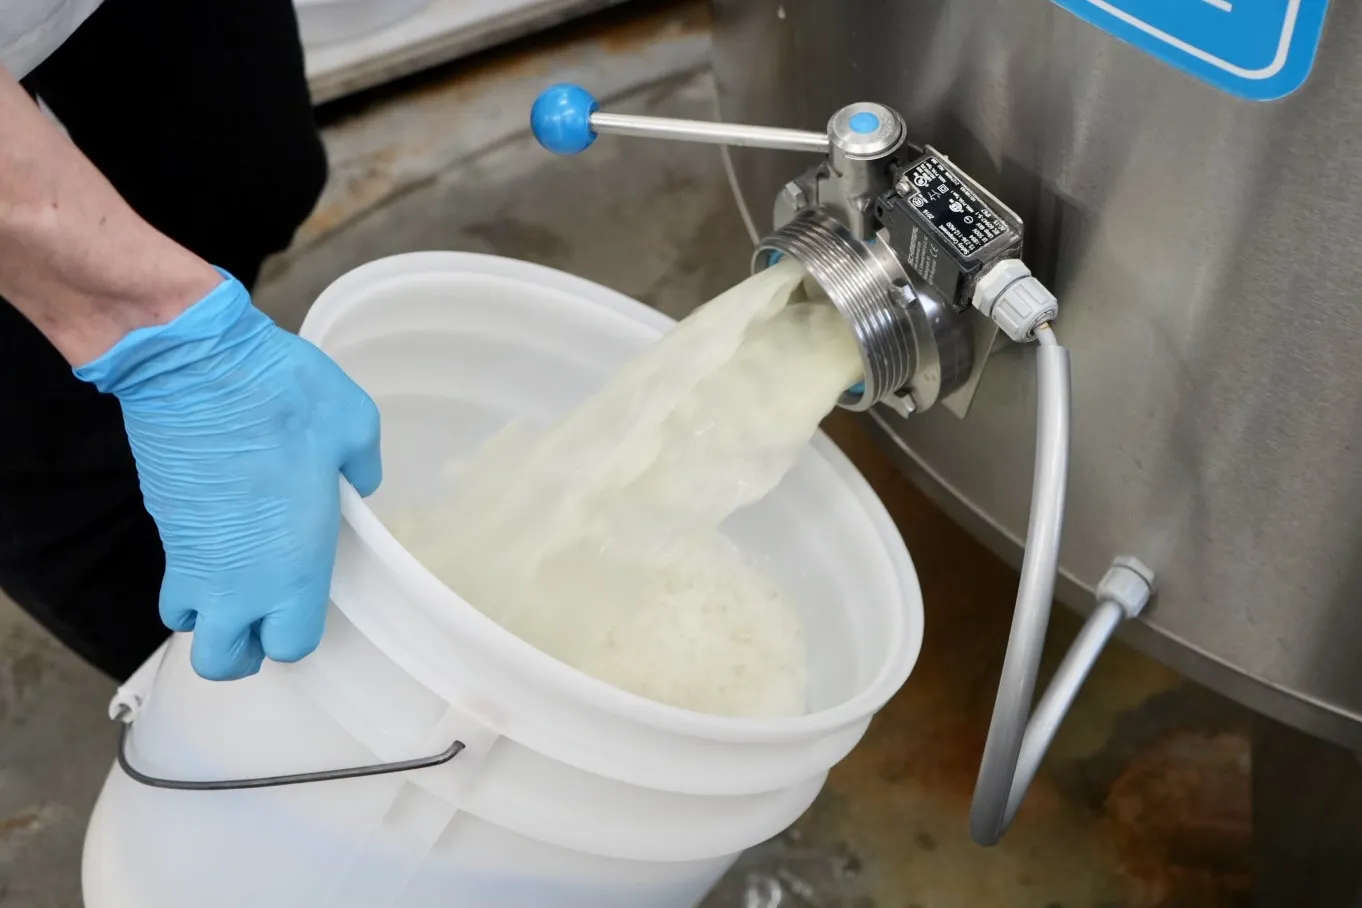
生乳は均質な原料ではない。牛の体調、季節、飼料、酪農家によって、その日の乳質は異なり、同じ手順でつくっても、必ずしも同じ状態にはならない。カードをカットし、ホエイを排出する。乳白色の塊と淡い黄緑色の液体とに分かれていく。生乳の大半はホエイとなり、チーズになるのはその一部だ。一般的に歩留まりは乳量に対する10%とされる中で、コトブキチーズは“チーズのために”開発した自社飼料を食べて育った牛の生乳を用いることにより、平均より高い歩留まりを得ているという。
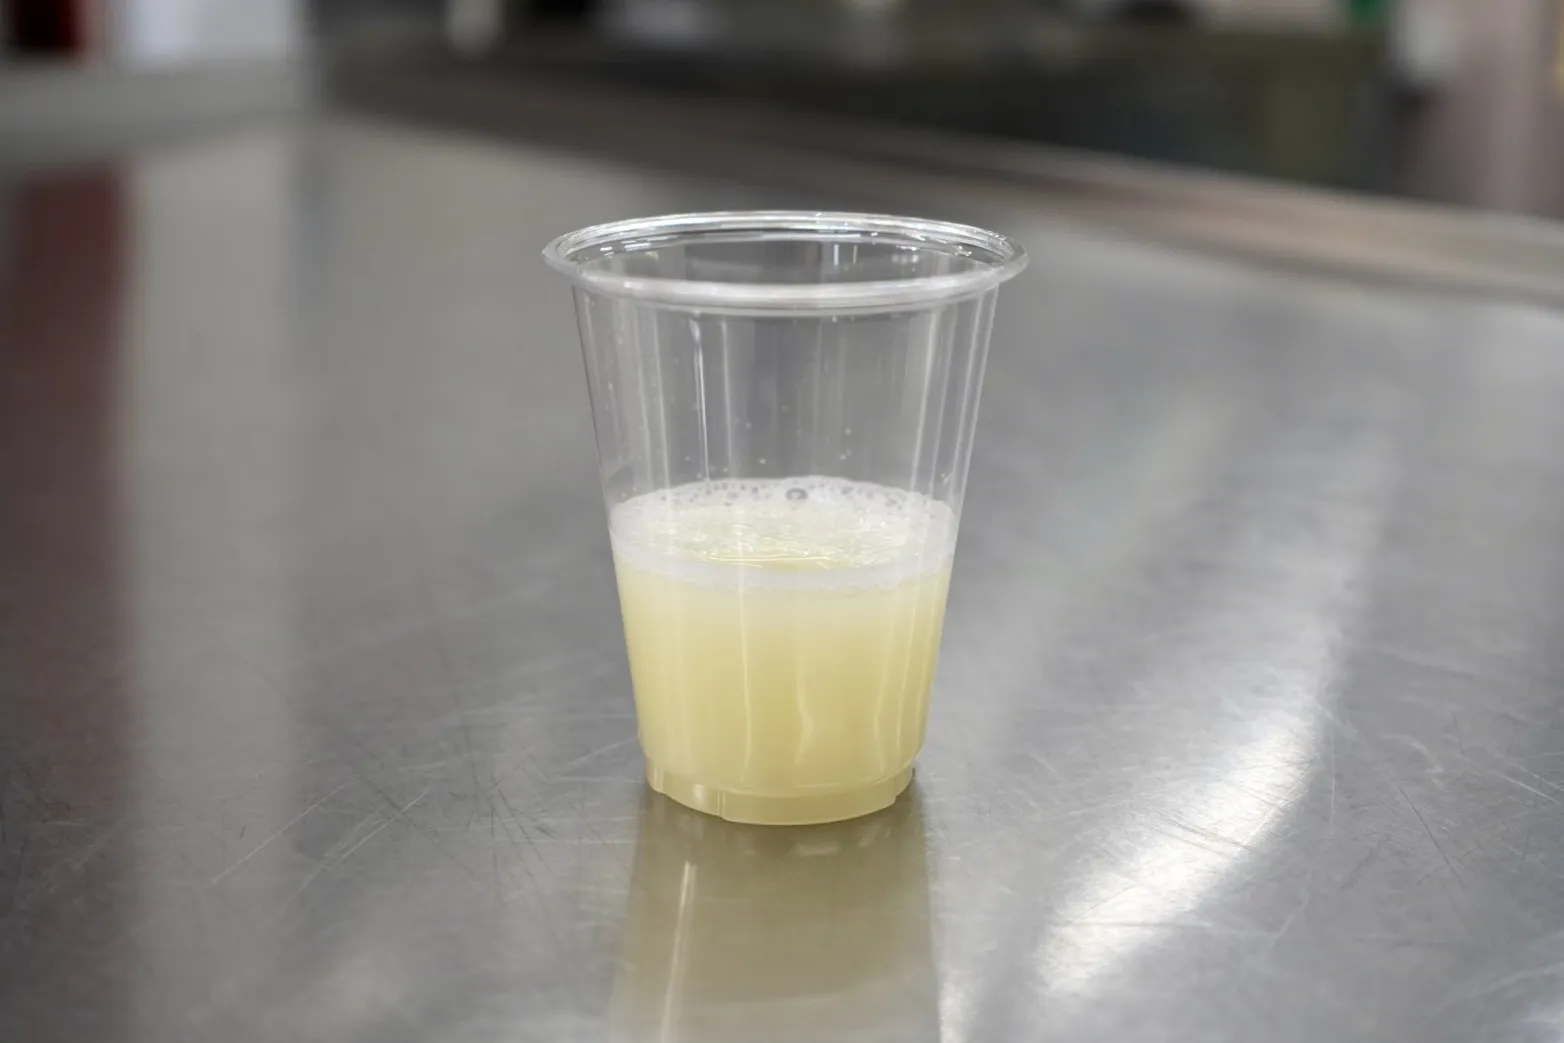
ホエイを飲ませてもらった。まだ温かい。できたては意外なほど甘みがある。ここから時間の経過とともにpHが下がり、酸味が強くなるのだという。ホエイはチーズ製造における副産物だが、捨てるだけのものではない。加熱して凝固したタンパク質をすくい取り、さらに水を切ればリコッタチーズになる。寿商会が運営する「TAKE BAKERY AND CAFE」では、パンやプリンにもホエイが利用されている。
前日に製造されたリコッタも試食させてもらった。一日かけてホエイを抜いたリコッタの繊維は見た目以上にきめ細かい。蜂蜜やわさび醤油がよく合う。チーズの製造工程で生まれた液体が、再び別のチーズや原料、商品になる。一つの生乳がいくつもの姿に変わっていく。
一方、熟成庫ではまた異なる時間が流れている。「kanoya white」は熟成を経て、空気を適度に通す専用のチーズペーパーに包まれる。ウォッシュチーズは塩水で毎日表面を洗うことで、白かった外皮が酵母の働きでピンクからオレンジ色へと変化していく。食べ頃までおよそ1カ月半。最後の1週間ほどは、2日に1度、芋焼酎で表面を磨く。
「最初から焼酎で洗えばいいわけではないんです。外皮がしっかりできてから、仕上げに使う。その方が味のピークに合うんです」と景山さんが言う。
当初は度数の低い焼酎を試したものの、香りが弱かった。現在は鹿屋産の35度の芋焼酎を使用している。熟成中は指で弾力を確認し、蓋をして湿度を保つか、乾燥させるかを日々判断する。一日管理を怠るだけで状態が変わってしまうという。こうした細かな技術を積み上げてきたのが、景山さんだった。
シェフからメーカーへの転身
才さんは奄美大島の出身。東京のレストランで働いた後、奥様の故郷である大隅半島へ移住した。子育てや家族との暮らしを考えての選択だった。鹿屋では地元の食材を使ったイタリア料理を中心とする自身の店を約10年間営んだ。その店のカウンターに通っていた客の一人が、寿商会の竹中貴志社長だった。
「社長とはお店をやっていた頃からいろんな話をしていたんです。会社の話も聞いていて、すごく面白い会社だなと思っていました」
寿商会は飼料の輸入、製造、販売を原点としながら、飲食、ホテル、チーズ製造と、食に関わる領域へ事業を広げてきた。才さんは自分の店を経営する傍ら、同社の事業の広がりに関心を持っていた。転機となったのはコロナ禍。飲食店の営業が制約されるなか、自分の仕事や将来について考える時間が生まれた。
「自分のお店をやっていると、将来がだいたい見えてくるんです。このまま続けていったら、きっとこうなるだろうなと。ある程度、天井が見えたというか。これからどうしようかなと考えていた時期に、社長からチーズの話をいただいたんです」
才さんは、その世界に大きな可能性を感じたという。
「ワイン、クラフトビール、チョコレートやコーヒーといった世界が盛り上がってきたように、これからチーズも面白くなるんじゃないかと思ったんです」
国産ナチュラルチーズの生産量は2025年度で約4万5,500トン。一方、輸入ナチュラルチーズは約24万1,600トンに及ぶ。国内市場において輸入品の存在は依然として大きい。ただ、国内のチーズ工房は2010年の約150か所から2025年には346か所へ増加している(農林水産省「令和7年度チーズの需給表」「国産チーズの状況」)。大手メーカーの大量生産品や輸入品だけではない、地域ごとの生乳や独自の製法、アイデアのあふれる多様な国産チーズが生まれ続けている。才さんは先日、東京・六本木ヒルズで開催されたチーズの品評会に参加した際、会場の熱気に驚いたという。
「当日券が売り切れるくらい、たくさんのお客さんが来ていて。チーズが好きな人って、こんなにいるんだと思いました。業界に熱があるんですよね」
約1年半前、才さんは寿商会に入社した。自身の店は同社に引き継がれ、現在は一時休業の形で残されている。竹中社長はその店を気に入り、残したいと話してくれたという。自分が長く育ててきた場所を失わずに、新しい仕事へ進むことができた。チーズ製造の経験はまったくなかった。景山さんとは以前から互いの店や仕事を知る関係だったが、工房では一から教わることになった。
「最初は知識もゼロです。でも、面白そうだと思って入った世界なので、全部が面白かったですね。景山さんは今でも師匠です。まだまだ教えてもらっています」
料理人として食材を調理し、皿に盛り、お客様へ届けてきた才さんが、今度は食材そのものを製造し、全国の料理人へ渡す側になった。
「飲食店だと、今つくった料理を食べているお客様の姿を直接見られるのが面白いんです。でもチーズは、例えばモッツァレラが保存液に包まれて、きちんとパッキングされている。あの姿を見ると、商品になったんだなと感動するんです。料理だったらお皿かもしれないですけど、それがもっと遠いところへ行くという面白さがあります」
自分の手を離れたチーズが、別の料理人の手によって新たな料理になる。才さんは取引先のレストランを訪ね、自社のチーズがどのように使われているかを知る機会が増えた。たとえ同じピッツァであっても、生地のつくり方や焼き加減によってチーズの印象はまったく異なる。時には想像もしなかった料理に出会うこともあるという。
「やっぱり料理人としての目線は残っています。でも、使ってもらいたくてつくっているものなので、自分の想像していなかった使い方をされると、すごくテンションが上がるんです。『なるほどそう来たか……』と。矛盾するようですが、料理人のライバル意識のようなものも芽生えます。景山さんともよく料理の話をしますし、ほかのお店に行ったときにも、こんな使い方がおいしかったですよって伝えたりします」
料理人からメーカーへの転身は、料理という仕事を離れることではなかった。自分が完成させる料理から、ほかの料理人の創造へと仕事が延びていく。かつては目の前の一皿で終わっていた仕事が、今は見知らぬ誰かの厨房へと続いている。
職人の腕を工房の技術へ
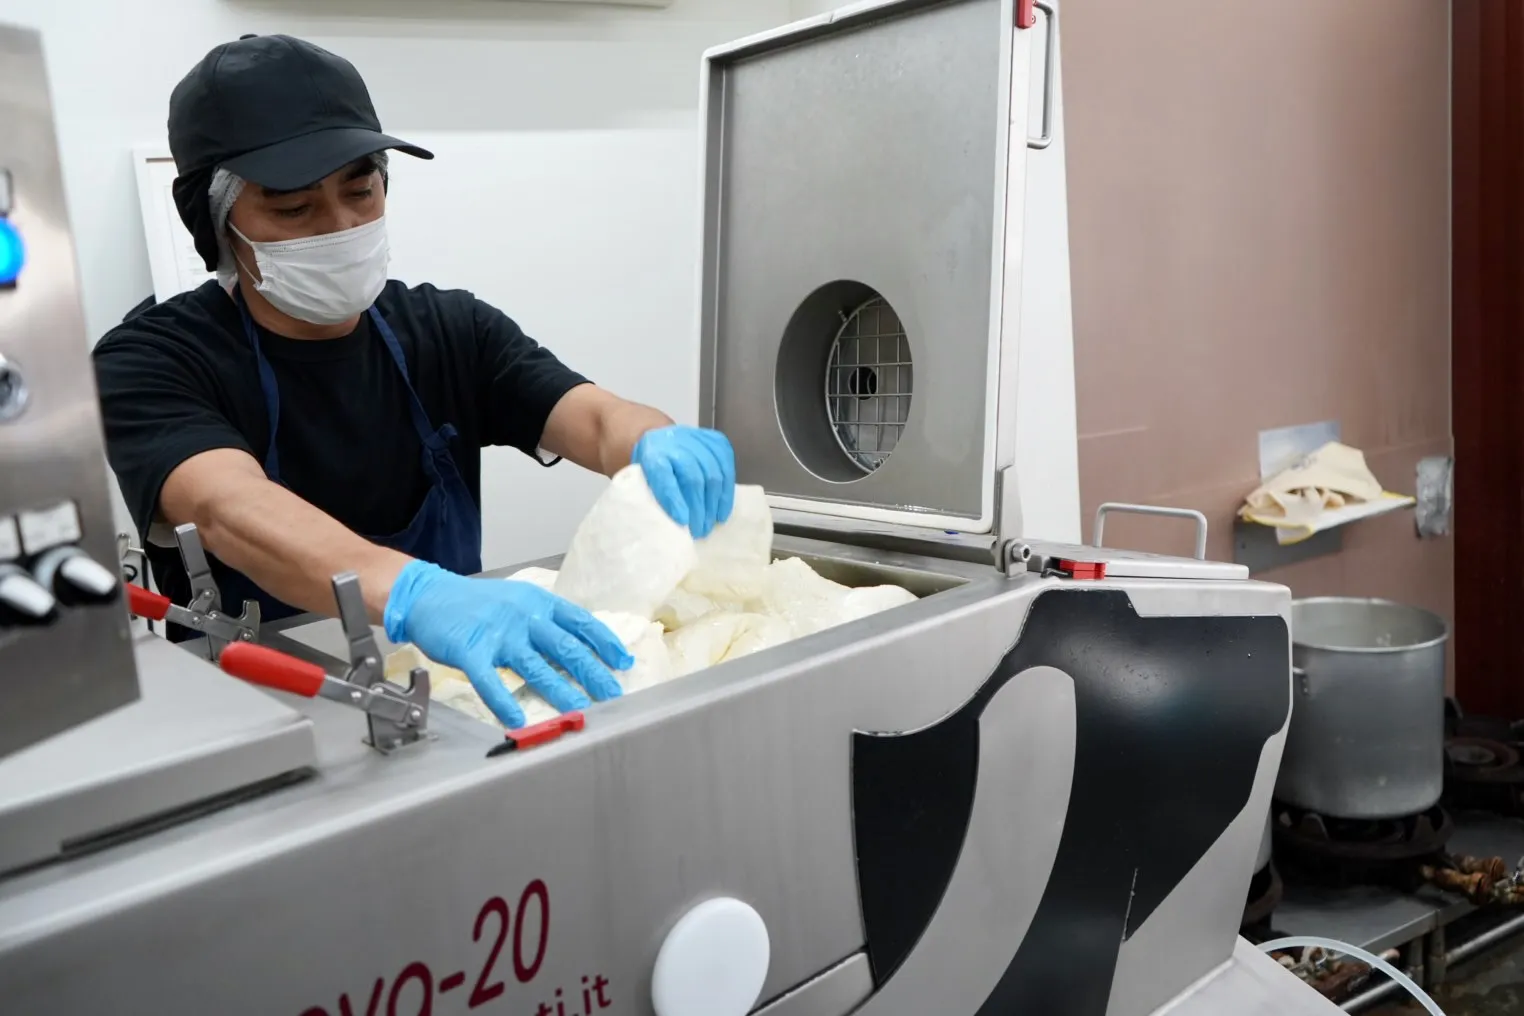
午後、カードを練り上げる機械が動き始めた。投入されたカードが、内部のスクリューで練られ、次第に繊維状の生地へと変わっていく。モッツァレラ特有の弾力を生み出す、パスタフィラータと呼ばれる製法だ。
生地の状態を確認した景山さんが、機械の中を覗き込み、才さんへ声をかける。
「もう少し、水を入れた方がいいですね」
すぐさま才さんは水分や温度を調整する。練り上げる工程では約64℃を一つの目安とし、水を加えて温度が下がればスチームで調整する。塩を加え、全体に均一に行き渡らせる。この段階で最終的な味と食感が決まっていく。
「景山さんは、あまり細かく説明するタイプではないんです。最初は言われたことをやっていて、僕が失敗すると理由を教えてくれる。そのとき初めて、ああ、そういう意味だったんですね、そんなところまで見ていたんですねって気づくんです」
景山さんのチーズづくりに対する熱量と、細部まで調べ尽くす姿勢を、才さんは深く尊敬しているという。その製法の多くは、景山さん自身の失敗と試行錯誤から築かれてきた。一方で、チーズ製造には標準化できる部分と、経験による判断が求められる部分がある。温度、時間、pHなどは数値として記録できる。しかし、その数値が意味する生乳の状態をどう判断するかは、必ずしも単純ではない。
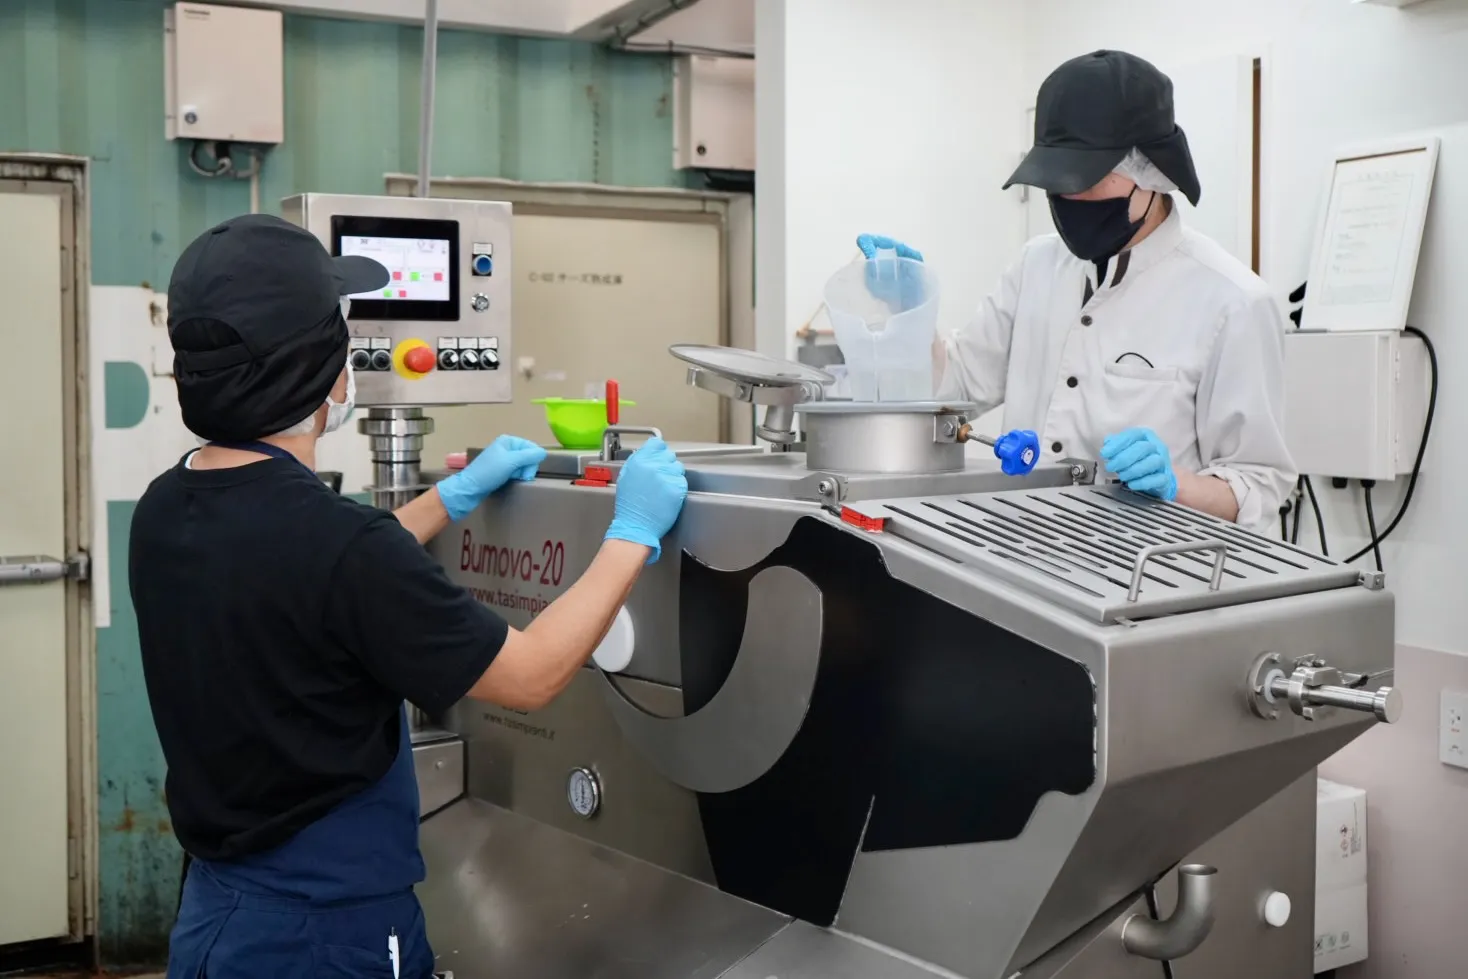
「工程をセクションごとに分けることはできると思うんです。ただ、見極めの部分には数値と経験値の両方が必要です。カードをカットしたときのホエイの出方なんかも、季節や牛の状態で変わってくる。数値だけでは判断できないところは、経験のある人が確認する。それ以外の部分はスタッフで共有できるようにしていきたいんです」
工房では現在、製造工程の記録と数値化を進めている。従来は職人の感覚に委ねられていた判断を、可能な限り共有できる基準へ置き換える。カードの硬さを動画で記録する試みも行っているが、触れたときの柔らかさまで映像で伝えることは難しい。
「景山さんが職人だとしたら、今の僕は“工場長”かもしれません。経験のある人がどの工程を担当するか、どこを確認するか。そういう仕組みをつくることが僕の役割なのかなと思っています。技術の継承というよりも、レシピや方法論を確立するというか。教え方も含めて整えていくことが大事なんです」
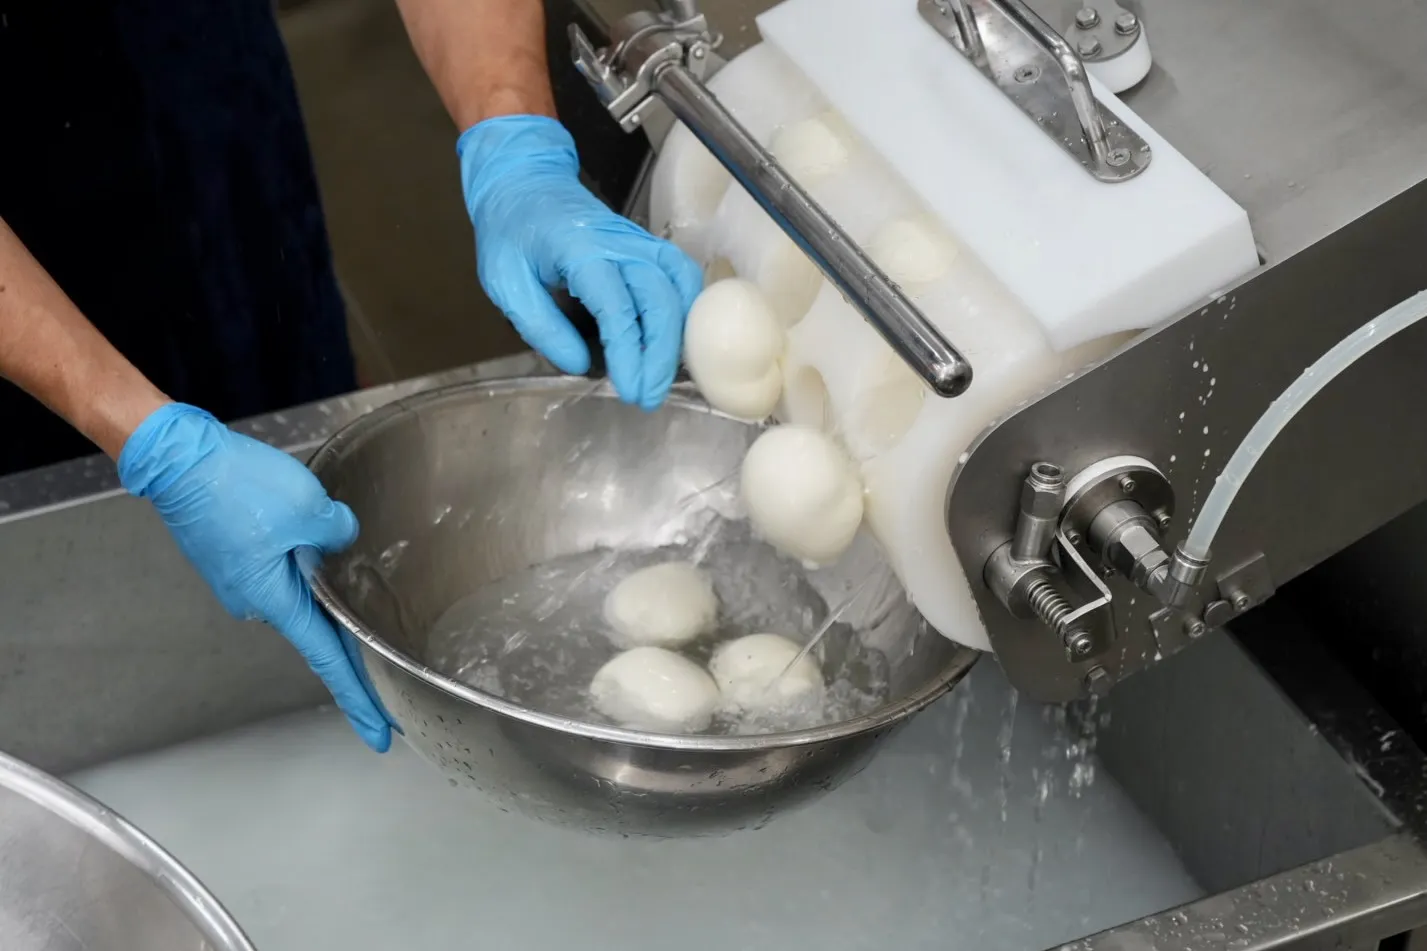
才さんは景山さんと同じ職人になることだけを目指しているわけではない。一人の職人の経験に頼ってきた製造を、複数の人間が支える仕事へと変えていく。そのためには、技術を習得することと同じくらい、技術を人に伝える方法が必要になる。機械の導入もその一つだ。かつてモッツァレラは手作業で練り、成形していた。多いときでも100個ほどを、昼から夕方にかけてつくっていたという。現在は機械によって均一に練り上げ、昼過ぎには一連の成形を終えられるようになった。ただし、機械があらゆる面で人の手に勝るわけではない。
「練ることに関しては、機械の方が僕らより上です。あれだけ均一に強く練ることは人の手ではできない。でも、成形に関しては人の手の方が上だと思います」
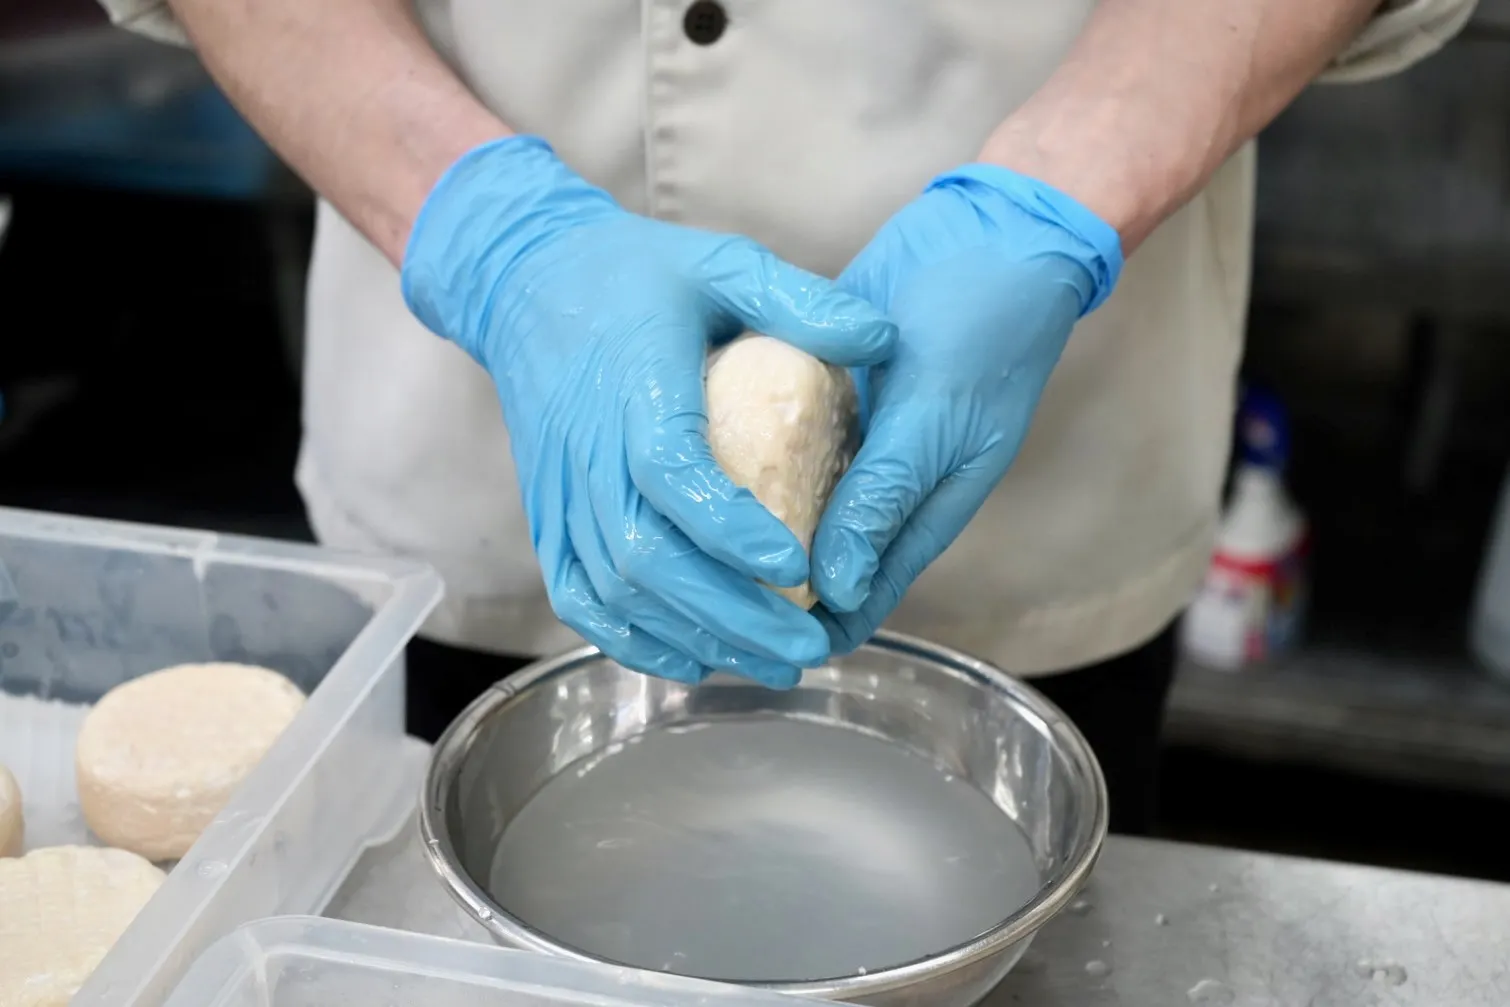
実際、機械から押し出されたモッツァレラと、人の手で丸めたものとでは、表面の張りと艶に違いがある。手成形では生地を一点へ集めるように丸めることで表面に張りが生まれ、口に入れた瞬間の食感にも影響するという。一方、機械は一定の重量で成形できる。100gに設定すれば、おおむね100gのモッツァレラが連続して生まれる。スピードも速い。
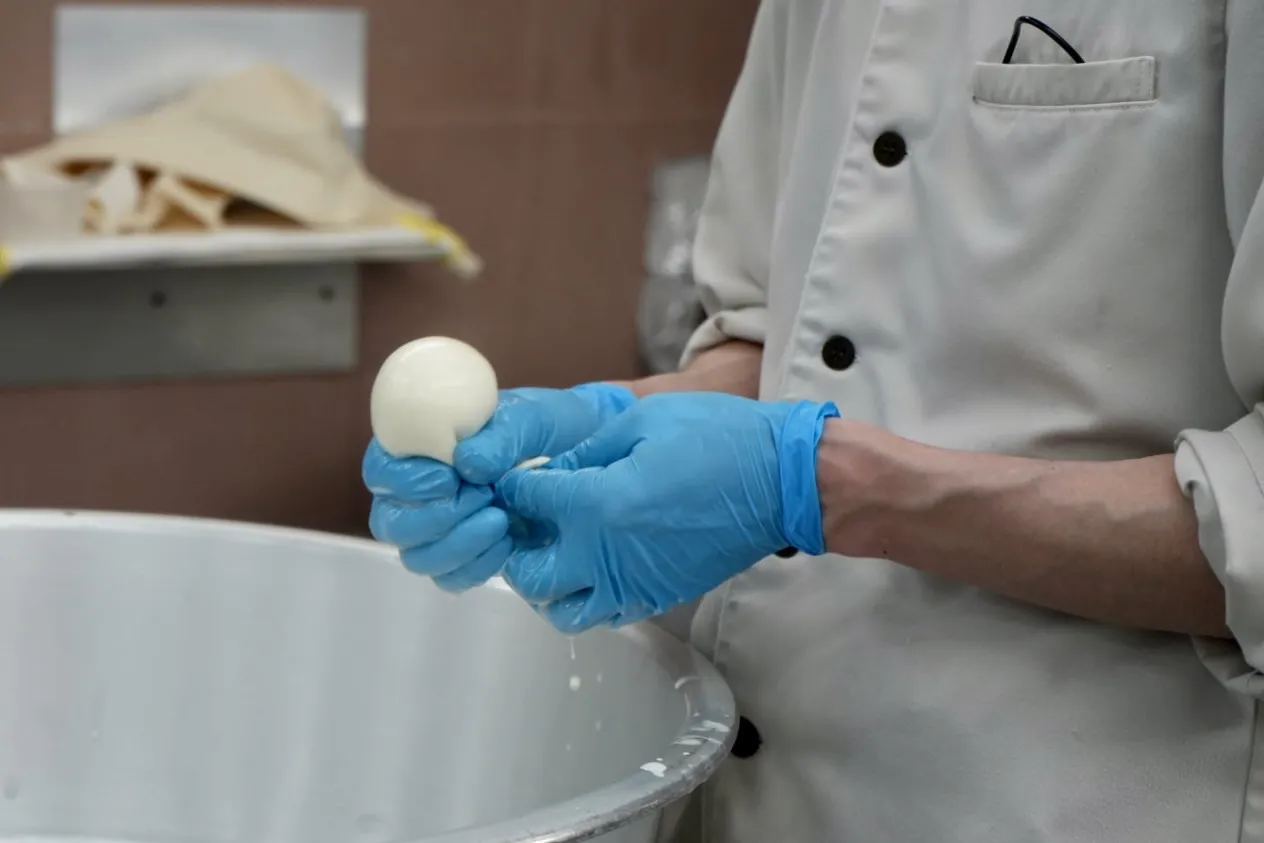
成形されたチーズは水に浸けて形を安定させる。冷たすぎる水では外皮の状態が変わってしまうため、氷水は使わない。さらに閉じ目の位置、気泡、変形などを確認し、商品として適さないものを選別する。機械で均一にすることと、最後まで人が見ること。その両方が、品質を安定させるために必要なのだ。熟成チーズにおいても同じことが言える。毎日同じレシピでつくっていても、同じ味を再現するのは難しい。工房では100点の偶然を追い求めるよりも、常に80点以上の品質を安定して実現することを重視している。
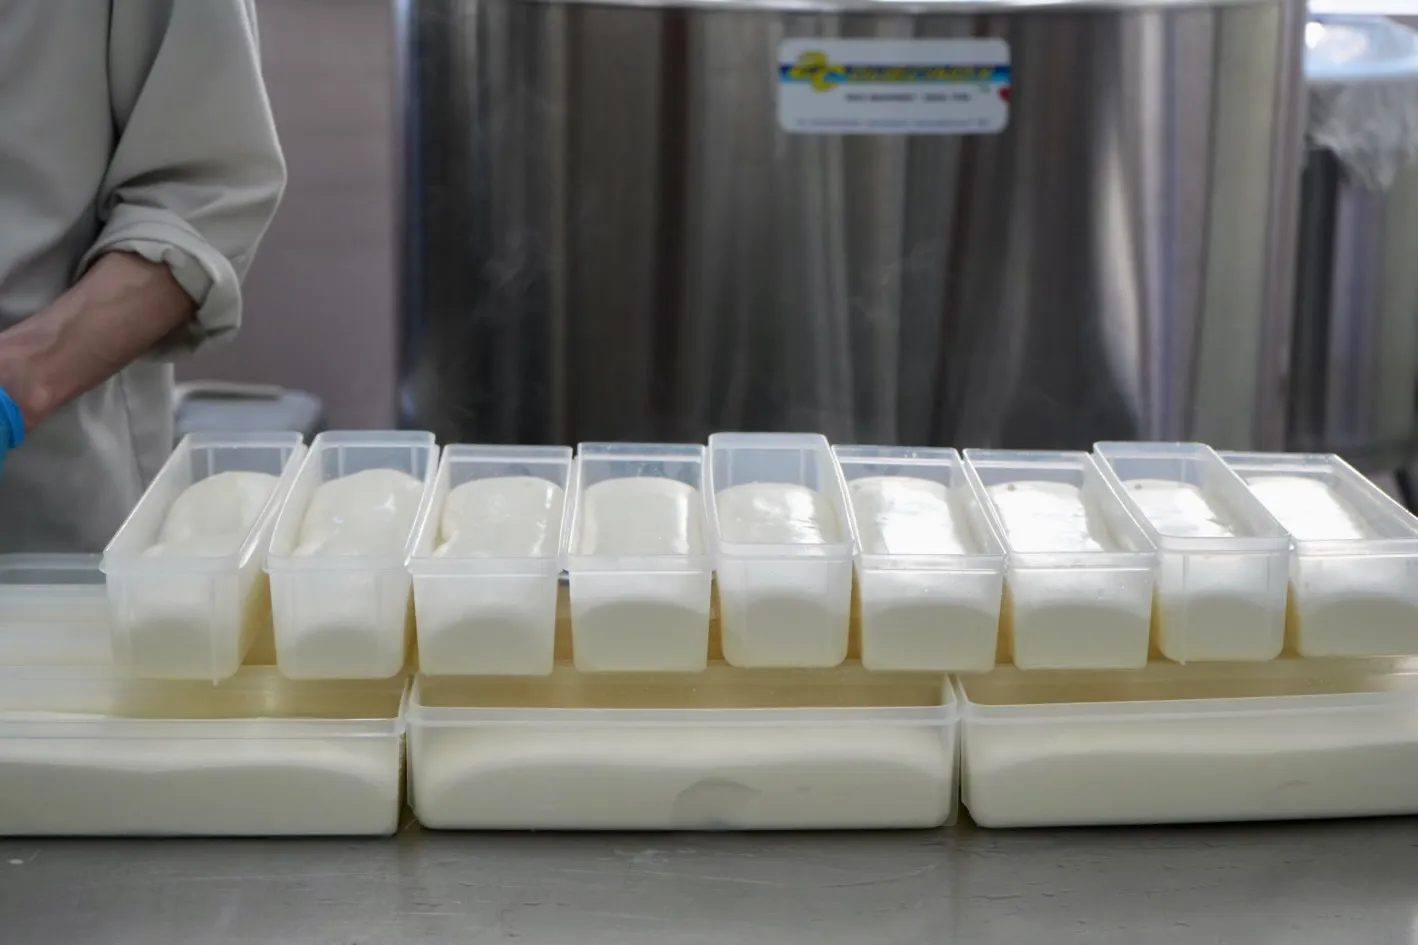
取引先が増えるにつれ、製造量だけでなく、包装、保管、出荷の方法も変化してきた。業務用ではモッツァレラのブロックが主力商品で、全国のレストランやチーズ専門店、直営店などへ届けられる。熟成チーズは出荷量が増えると、次のロットの熟成が間に合わないこともある。より多くの注文に応えるには、パッキングを担うスタッフとの連携とともに、常に生産体制を見直さなければならない。工房を大きくするとは、単に製造量を増やすことではない。景山さんが一人で抱えてきた判断や経験を、誰かが学び、分担し、次の仕事へつなげていくことだ。その変化が、今まさに工房で進められている。
「プレッシャーはもちろんあります。でも、進むべき方向には進んでいると思うので。課題を一つずつ、淡々とやっていければいいなと思っています」
次に回す20キロのカードを運びながら、そう才さんは言った。
飼料から食卓へ
鹿児島県の酪農家は減少を続けている。1985年には1,060戸あった乳用牛の飼養戸数は、2025年には124戸まで減少。40年間で9割近くの酪農家が姿を消した。一方、1戸当たりの飼養頭数は22.8頭から91.1頭へと約4倍に増加し(鹿児島県「乳用牛に関する情報」)、酪農経営の大規模化が進んでいるが、飼料費の高止まりや人手不足、後継者問題など、酪農経営を取り巻く環境は厳しい。県内で最も乳牛の飼育が盛んなのが、鹿屋市を含む大隅・肝属地区である。そもそも、なぜ飼料会社がチーズをつくるのか。
「うちの一番の強みは、母体が飼料会社だということなんです」
一般にチーズメーカーは、生乳を酪農家から仕入れ、その乳質に合わせて製造方法を調整する。一方、コトブキチーズには、寿商会の飼料を通して、乳牛の健康や生乳の品質に直接関わることができるという特徴がある。寿商会では酪農家ごとに混合飼料を設計し、牛の状態や乳量などのフィードバックを得ている。これによりコトブキチーズが求める、脂肪分やタンパク質に富んだ、ミルクの味が濃い生乳を生み出す牛の飼料づくりまで遡ることができる。
飼料を使用する農家からは、夏場の牛の体調や乳量などについて改善を感じたという報告もあるそうだ。もちろん、個々の変化をすべて飼料だけの効果と断定することはできない。それでも、飼料会社が農家の声を聞き、その結果をもとに飼料を調整し、さらにチーズという商品へつなげていく仕組みが構築されている。
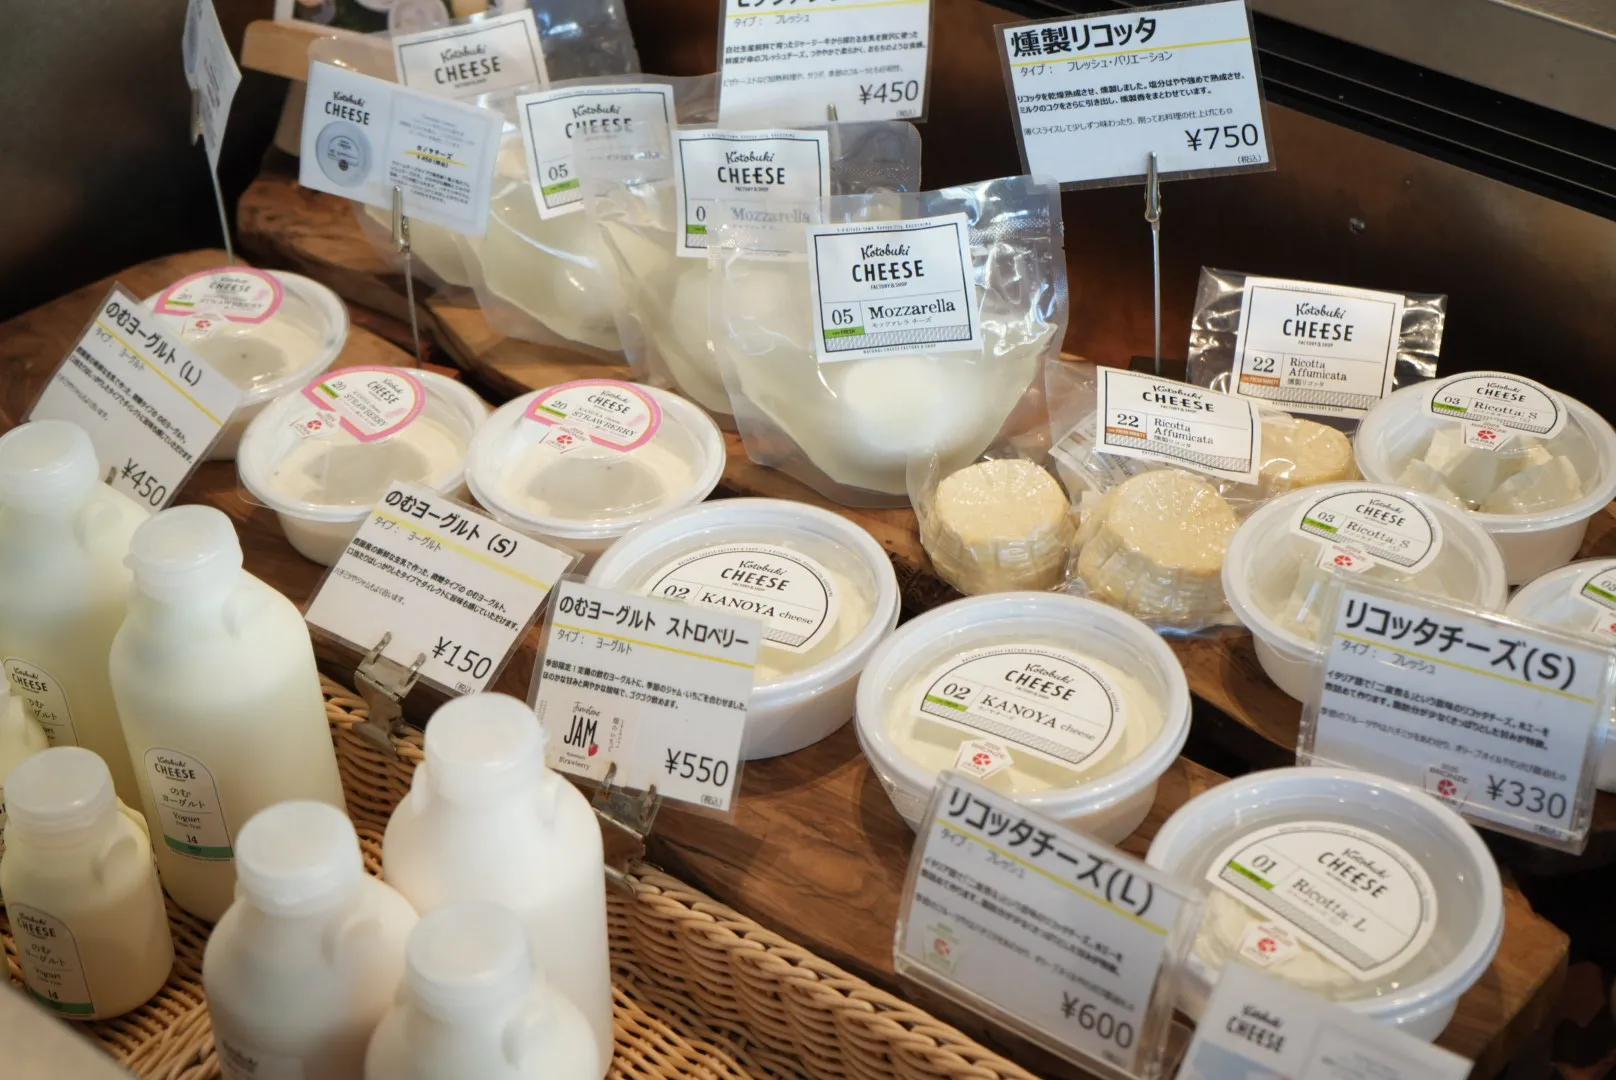
「鹿屋でチーズをつくっているというだけでも興味を持ってもらえると思うんです。まず、鹿屋の酪農家がいる。寿商会が飼料をつくっていて、僕たちはチーズにして販売する。流れを一つの商品として伝えることができる。それがコトブキチーズの面白さだと思うんです」
ただ、才さんには悩みもある。
「チーズ好きの人たちは、牛の品種から話を始めることが多いんです。珍しい牛だったら、それだけでお客さんは興味を持ってくれる。でも僕らは牛が食べている飼料の話まで遡りたい。このチーズはこの飼料で育った牛からできていると。ここにどれほどの魅力があるか……説明しても、今はまだなかなか伝わらない」
チーズを食べれば牛乳の味は感じられる。しかし、その牛が何を食べ、誰が飼料を考え、どのような環境で育てられたのかまでは見えない。食卓から牛乳を遡ることはできても、飼料の存在を想像する人は多くないだろう。チーズはその距離を縮めることができる媒体となり得るのかもしれない。
コトブキチーズが掲げるのは「もっとチーズを食卓へ」という理念だ。
「いつも冷蔵庫を開けたらチーズが入っている、という世界を急につくるのは難しいと思います。でも、“国産チーズは高いから日常には使いづらい”というところと、“普段よく食べられている大手メーカーのプロセスチーズ”との間に、もう一つの選択肢があると思うんです。毎日冷蔵庫に入っていなくても、買おうと思ったときに手に取りやすいものになれたらいいですね」
才さん自身、将来つくってみたいチーズもある。鹿屋や鹿児島、そして故郷の奄美大島には、まだ多くの食材がある。現在はお茶を使ったチーズの開発も進めている。茶葉をどの程度の細かさにすれば、口の中で香りが広がり、料理に使いやすくなるのか。そうした発想には、料理人としての経験が生きているという。
「ちょっとだけ買い手を選ぶようなチーズがあっても面白いと思うんです。鹿児島も奄美も面白い食材がたくさんあるので、それを組み合わせてみたいですね。ただ、それはもう少し先かなと思っています」
まずは景山さんが築いてきた商品の品質を安定させ、より多くの人が安心して製造に関われる体制を整える。その先に、才さん自身の創造がある。竹中社長はヨーロッパを訪れるなかで、チーズの製造や販売が地域の食文化や観光と結びつき、街の経済を循環させている風景を見てきたという。鹿屋でも同じようなことができるのではないか。才さんもその可能性を感じている。
「鹿屋には、そのための土壌があると思うんです。この工房付近だけを見ても、酪農家がいて、チーズをつくる場所があって、食べられる場所が多くある。まだまだいろんな展開が考えられると思います」
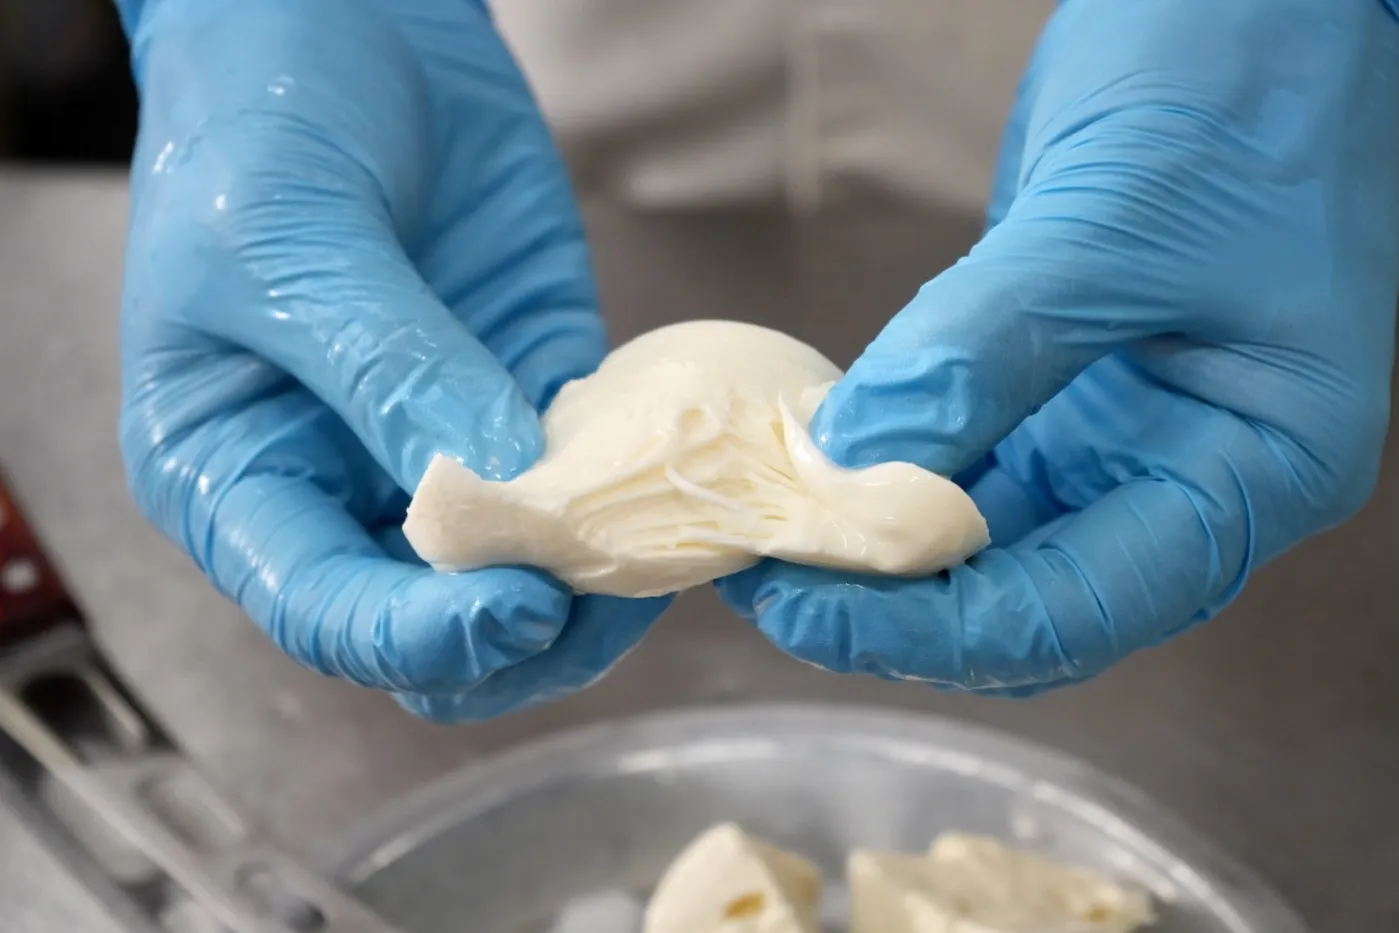
工房の一日が終わりに近づく。隣室ではパッキングされたチーズにラベルが貼られ、圧着され、出荷の準備が進む。出来上がったモッツァレラは、塩水の保存液とともに容器へ収められていく——
一つ、モッツァレラをいただいた。手でちぎり、口に運ぶ。表面には心地よい弾力があり、噛むと繊維がほどけるように広がる。ミルクの味わいと、やわらかな甘み。特別な調味料を加えたわけでも、複雑な料理に仕立てたわけでもない。牛乳が、チーズになった。ただそれだけのことに、こんなにも奥行きがある。
地産地消とは単に近くで生産し近くで食べることではないのかもしれない。飼料を考える時間、酪農家が牛を育てる時間、毎朝生乳を集め、カードの状態を見極め、練り、成形し、包装する工房の時間。そして、景山さんが8年にわたって積み重ねてきた試行錯誤と、それを受け継ぎ、新しい事業の形をつくろうとする才さんの時間。目の前の小さなチーズの中に、いくつもの異なる時間が重なって見える。このチーズがやがて食卓に届く日は、まるでタイムカプセルを開けるように、鹿屋の時間も共に届けられるのだろう。
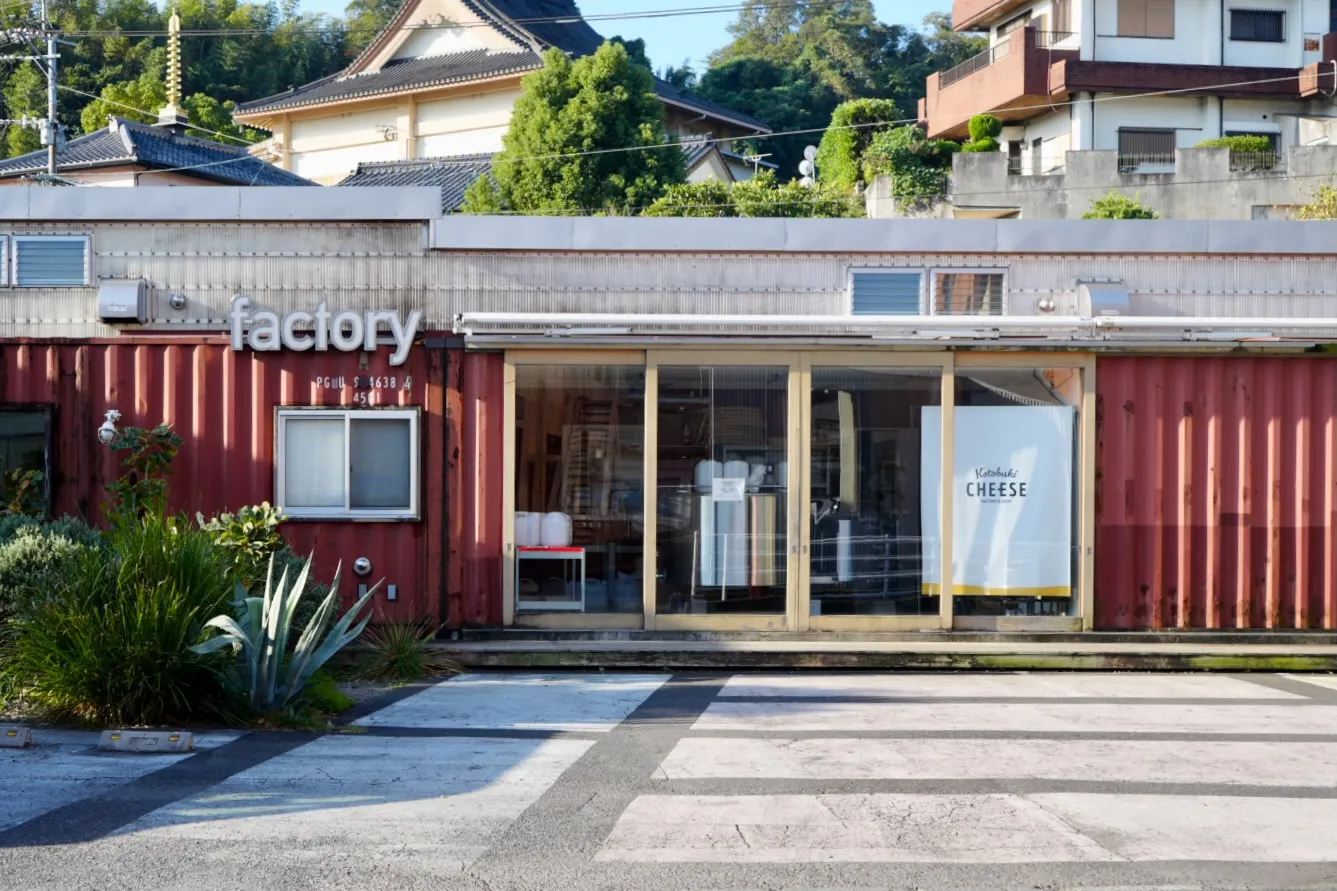
株式会社寿商会
〒893-0007 鹿児島県鹿屋市北田町5-5
寿商会HP:https://kotobukishokai.co.jp/
kotobuki cheese HP:http://kotobukicheese.com/
kotobuki cheese Instagram:@kotobukicheese
